 en
 kor
 de
 jp
 pl
 pt
 it
 fra
 vie
 may
 fil
 th
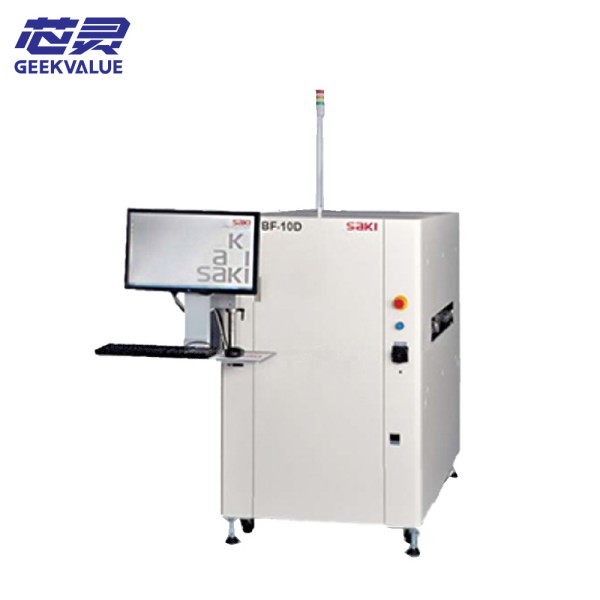
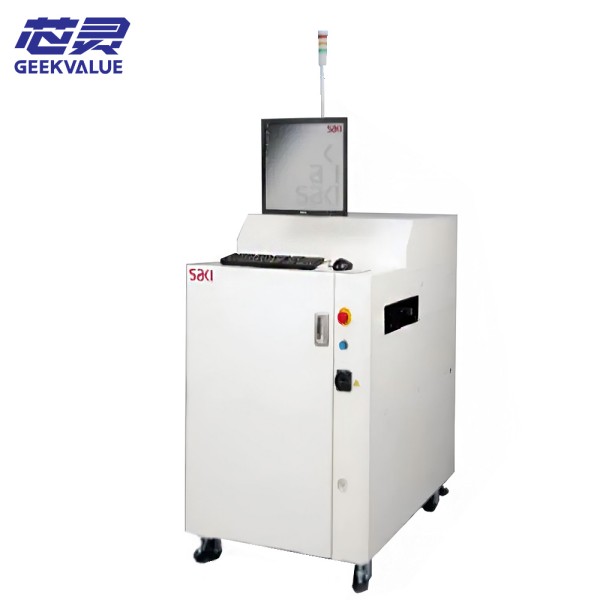
Das charakteristische Merkmal der BF-10D ist ihre zweispurige Inspektionsanordnung: Ein Inspektionskopf bearbeitet zwei Leiterplattenspuren. SAKI entwickelte dieses System für die Hochgeschwindigkeits-Inline-Produktion von Leiterplatten der Größe M mit einem Referenzformat von 330 × 250 mm.
Eine Hochgeschwindigkeits-Farbkamera erfasst Bilder der Leiterplatte, während ein starres Portal die Kamera über den Inspektionsbereich bewegt. Die erfassten Bilddaten werden von einer Mehrkern-CPU verarbeitet. Diese Kombination ermöglicht eine schnelle Inspektion, ohne dass für jede Spur ein separater Inspektionskopf benötigt wird.
SAKI hat eine Taktzeit von nur acht Sekunden unter geeigneten Betriebsbedingungen veröffentlicht. Die tatsächliche Zykluszeit hängt vom Leiterplattendesign, den Prüfpunkten, der Programmkomplexität und den Linieneinstellungen ab. Daher sollte der veröffentlichte Wert eher als Richtwert denn als garantierte Rate für jedes Produkt betrachtet werden.
Laut SAKI-Produktinformationen können die beiden Bahnen gleiche oder unterschiedliche Leiterplattenkonfigurationen verarbeiten. Für eine Produktionslinienbewertung sollten Sie den Leiterplattenmix und die angestrebte Taktzeit mit dem Bahnabstand und der Förderbandkompatibilität vergleichen.
SAKI BF-10D Spezifikationen
| Artikel | Spezifikation |
|---|---|
| Marke | FREIGEBEN |
| Modell | BF-10D |
| Prüfverfahren | 2D-optische Inspektion |
| Fahrspurkonfiguration | Zweispurig |
| Referenzboard-Format | Größe M, 330 × 250 mm |
| Kamera | Hochgeschwindigkeits-Farbkamera |
| Bewegungssystem | Starres Portal |
| Bildverarbeitung | Mehrkern-CPU-Verarbeitung |
| Veröffentlichte Taktzeitkapazität | Unter geeigneten Bedingungen bereits nach 8 Sekunden. |
| Konfigurationen der Fahrspurtafeln | Gleich oder unterschiedlich, je nach Konfiguration |
| Exakte Leiterplattengrenzen | Maschinenkonfiguration bestätigen |
| Leistungsbedarf | Siehe Typenschild der Maschine |
Konfigurationshinweis:Die Zykluszeit sollte anhand repräsentativer Platinen und des vorgesehenen Inspektionsprogramms validiert werden, bevor der Wert von acht Sekunden in Produktionskapazitätsberechnungen verwendet wird.